1、保证模具正常牢固地安装到压铸机上,顶出板的顶出位置要受力均衡,使用最少3支推出杆,不可偏斜。2、合模力调整最高可调至85%,不允许过大,生产中如果需要调整锁模力,必须先把分型面上的镁皮以及其他的一些脏物彻底清理干净。3、顶出距离调整至铸
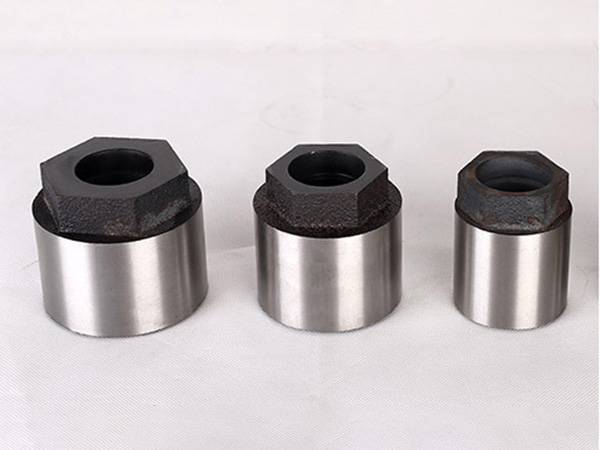
一、入料筒 1、使用质量合格、规格正确的入料筒,安装、拆卸入料筒时,不得用硬物敲击入料筒。 2、生产中要注意润滑,减小料筒磨损。二、压射冲头(柱塞头)、锤柄 1、注意保持冲头(柱塞头)冷却水管畅通,注意检查冷却效果,防止锤柄过热变形、冲头过
压铸生产过程中,压铸模具连续循环地受到金属液流的高温、高压、高速冲刷,而使用压铸脱模剂就能减弱金属液流对压铸模成型表面(型腔表面、型芯表面)的冲蚀,避免金属液粘模,保证铸件顺利脱模。正确,合理选用与喷涂压铸涂料是保证铸件质量,延长模具寿命、
铝是一种非常活泼的金属,同时又是一种两性金属,在酸和碱中都很快地溶解。在空气中铝又很快地与氧化合,形成一层致密的钝化膜,保护金属铝不再继续被氧化。由于铝所具有的上述化学性质,使得铝及铝合金在电镀时既可能产生过腐蚀,又可能产生因钝化和置换其他
随着镁合金压铸的兴起与发展,对镁合金的压铸工艺特点及安全操作要点进行探讨,有利于安全、优质地生产。针对镁合金的不同特点,应该有特别的防护措施及设备。有的工厂仍用传统的普通冷室压铸机进行镁合金压铸件的生产,在生产中存在着潜在的危险及隐患。1、
锌合金压铸件目前广泛应用于各种五金行业,如浴室配件、灯饰零件、玩具、领带夹、建筑装饰、家具配件、皮带扣各种金属饰扣等,因此对铸件表面质量要求较高,同时要求有良好的表面处理性能。而锌合金压铸件最常见的缺陷是表面起泡。缺陷表征:压铸件表面有突起
1、锻造 模坯采用优化的锻造工艺即三向锻造,经反复、口长后成型,严格控制模坯的显微组织,碳化物偏析、带状组织元均应≤2级。2、 调质处理 因模具的型腔复杂,厚薄悬殊,为减少模具最终淬火时的畸变,并便于切削加工,对粗加工后的模坯时行调质处理,
坩埚炉应用 (1)灼烧固体物质 (2)溶液的蒸发、浓缩或结晶(如果有蒸发皿,应该选择蒸发皿。当然坩埚也可以用于溶液的蒸发、浓缩或结晶)坩埚炉使用注意事项 (1)可直接受热,加热后不能骤冷,用坩埚钳取下 (2)坩埚受热时放在泥三角上 (3)蒸
二十世纪我国工业水平不断提高,而铝合金压铸机技术也不断成熟,压铸铝合金主要可以下几大系列: Al-Si-Cu-Mg、Al-Zn、Al-Si、Al-Mg、Al-Si-Cu、Al-Si-Mg等。压铸铝合金力学性能的提高往往伴随着铸造工艺性能的降
东莞市晨达五金机械有限公司,公司经过多年的艰苦奋斗,现已成为国内较大的压铸机配件制造商,压铸机配件系列产品成为国内客户信赖及选择的知名压铸机配件品牌。本厂技术力量雄厚、工艺精良、设备齐全。拥有大型精密龙门铣床、大型精密镗床、大型平面磨床(大
热处理工艺的特点是不改变金属零件的外形尺寸,只改变材料内部的组织与零件的性能。所以钢的热处理目的是消除材料的组织结构上的某些缺陷,更重要的是改善和提高钢的性能,充分发挥钢的性能潜力,这对提高产品质量和延长使用寿命有重要的意义。 热处理就是将
热处理铝合金铸件是指按某一热处理规范,保温时间和冷却速度 、改变合金的组织、控制加热温度,其主要目的是:增强耐腐蚀性能,提高力学性能,获得尺寸的稳定性,改善加工性能,专业热处理铝合金铸件工艺可以分为以下几项: 1. 冷热循环处理:经冷热循环